


Hvad er grafitstænger
Som en type stang fremstilles grafitstænger af bearbejdet grafit eller grafitforbindelser. De er velkendte for deres fremragende termiske stødbestandighed, varmebestandighed, høje korrosionsbestandighed, ikke-reaktivitet og evne til at ældes godt (fordi grafit er et ikke-udmattende materiale).
Hvorfor vælge os?
Kvalitetsprodukter:Virksomheden er forpligtet til at give kunderne højkvalitets grafitråmaterialer og præcisionsgrafitprodukter.
Rig erfaring:Vi har mange års brancheerfaring og et team af erfarne ingeniører og teknikere for at sikre ensartet præcision og høj kvalitet af vores produkter.
Pålidelig service:Vores team er forpligtet til at levere pålidelig og konsekvent service, og sikre, at du modtager produkter af høj kvalitet og kundesupport fra os hver gang.
One-stop løsning:Vi er en af Kinas professionelle produktion, forskning og udvikling, salg af grafitstøbeproducenter.


Fordele ved grafitstænger
Typer af grafitstænger
Grafitstænger kan bearbejdes fra grafitblokke til brug i forskellige industrier og applikationer. Standardstørrelser er fremstillet og bearbejdet af ekstruderet grafit.
1. JC3 finkornede grafitstænger
JC3 er en tæt finkornet stang, der kan bearbejdes og har en høj temperaturvurdering på 5432 grader F til 3000 grader. Dens kvalitet er ekstruderet grafit JC3 og tilsyneladende densitet er 1,72 til 1,74 g/cc. Dens egenskaber muliggør stærk elektrisk ledningsevne. JC3 grafitstænger kan bearbejdes til ekstremt snævre tolerancer.
Grafitstænger har god termisk ledningsevne, fordi grafit er en fremragende varmeleder og har en høj termisk stødmodstand. Stavens trykstyrke varierer fra 11K til 38K lbs/in2. Korrosionsbestandigt til alle praktiske formål, og det er modstandsdygtigt over for mange syrer, baser, opløsningsmidler og relaterede forbindelser.
Det har tætningsfladeflader på grund af det høje elasticitetsmodul og stabilitet for at forblive fladt under drift ved gnidningsfladerne. Den har også ikke-knusende funktioner og indbygget smøring. Den molekylære struktur af grafit genererer en ekstremt tynd belægning på bevægelige dele. Produkter vil ikke gribe eller galde i de mest alvorlige applikationer. Grafit er porøst, men imprægnering bruges til at fylde disse porer, som kan variere fra høj til helt uigennemtrængelig afhængigt af anvendelsen.
JC3 grafitstænger bruges hovedsageligt til varmebehandling og elektrokemiske applikationer. De bruges også til at understøtte bjælker eller herdskinner for at tillade termisk udvidelse. Flere anvendelser omfatter armaturer eller støttestolper, rørepinde, elektroder og andre reaktionsformål.
2. JC4 finkornede grafitstænger
JC4 er en robust finkornet stang, der kan bearbejdes og sorteres til en medium temperatur (varmebehandling 1355 grader F til 735 grader). Dens kvalitet er ekstruderet grafit JC4 og dens massefylde er 1,76 g/cc.
Når højere temperaturer ikke er nødvendige, giver dens egenskaber god tæthed og styrke. Resten af dens egenskaber ligner dem for JC3, som allerede er blevet nævnt ovenfor. Disse stænger bruges typisk i mekaniske applikationer.
3. Superfin formstøbt grafitstang
Dens egenskaber er super fin kornstørrelse, høj densitet, ureaktiv, overlegen styrke og støbt grafitstav. Det er foreslået til højtemperatur metal, glas og elektrokemiske applikationer, herunder digler, rørestave, forme, elektroder, anoder, bøsninger.
Diametertolerancer: +.010" / -.005". Superfin grafit er klassificeret til en temperatur på op til 2760 grader Celsius. Partikelstørrelsen er 0,001 tommer, massefylden er 1,8 g/cm, trykstyrken er 13K psi, og resistiviteten er 0,00050 ohm/inch.
4. Mellemkornet grafitstænger
Konstruktionen af disse stænger er ideelle til skrub- og efterbearbejdning i forskellige industrielle applikationer. Disse stænger fremstilles ved brug af en alternativ fremstillingsprocedure, som reducerer omkostningerne i forhold til den isostatiske støbeprocedure.
Etiketten for mellemkornet grafit refererer typisk til materialer med individuelle partikler, der varierer i størrelse fra 0.0508 mm op til 1.575 mm, som er blevet kompressionsstøbt eller ekstruderet til deres råmaterialeform. 12 til 20 % af en stangs volumen består af porer mellem individuelle partikler, som er synlige for det blotte øje.
5. Grovkornede grafitstænger
Der er flere omstændigheder, hvor grovkornede grafitstænger er ønsket og tilfredsstillende til en anvendelse. Normalt når man diskuterer en grovkornet grafitstang, er det en ekstruderet grafit. Den distinkte partikelstørrelse af dette grafitmateriale vil variere fra 1,016 mm op til 6,096 mm og har en stor mængde porer i materialet.
Dette grovkornede materiale er et fantastisk materiale til fremstilling af grafitstænger. På grund af dens store partikelstørrelse og åbne porer håndterer stængerne termisk stød ekstremt godt og kan håndtere temperaturændringer, når smeltede metaller rører dens overflade. Mens disse stænger også har omkring 12 til 20% af sit volumen, der består af porer mellem individuelle partikler, er disse porer ret synlige for det blotte øje på grund af partiklerne, der udgør stængerne. Disse stænger bruges mest som grafitelektroder til øseovne og lysbuer i stålindustrien.
6. Grafitstænger med højere tæthed
Højdensitetsgrafit er et usædvanligt specielt materiale med høj styrke, høj densitet og en fin mikrostruktur. Den kan bruges til fremstilling af stænger på grund af dens evne til at håndtere ekstremt høje temperaturer, samtidig med at dens form og styrke bevares. Desuden er disse stænger billige og nemme at bearbejde i enhver form.
I den nuværende teknologi blev grafitprøver fremstillet af kultjærebeg-baserede semi-kokspulvere uden brug af noget supplerende bindemiddel. Isostatiske grafitstænger udviser større egenskaber sammenlignet med menneskeskabt grafit fremstillet af den gammeldags fyld- og bindemiddelprocedure. Dette carboniseres derefter, porefyldes og grafitiseres.
7. Pyrolytisk kulstofbelagte grafitstænger
Et pyrolytisk kulstoflag på grafit reducerer gaspermeabiliteten, forbedrer oxidationsstabiliteten og beskytter mod partikelfrigivelse. Det er skabt ved hjælp af en kemisk dampaflejring (CVD) procedure. Pyrolytiske kulstofbelægninger, som grafit, har enestående termisk stabilitet og kemisk inerthed. Ydermere kan pyrolytisk carbon anvendes til at penetrere og fortætte grafit, hvilket reducerer den indre porøsitet betydeligt.
Specifikationer for grafitstænger
Specifikationerne for grafitstænger inkluderer standarddensiteten for hver kvalitet, da den bestemmer, hvor stangens kvalitet kan anvendes. Trykstyrke er også en tilsvarende vigtig egenskab, og den spænder fra 11 000 til 38 000 pund pr. kvadrattomme.
Elasticitetsmodul er 14 K10-5 psi ved stuetemperatur og 27 K10-5 psi ved 2315 grader Celsius (G-rensede kvaliteter). Termisk udvidelse er 6 in./in./ grad x 10-7 ved stuetemperatur og 18 in./in./ grad x 10-7 ved 2315 grader Celsius (G-rensede kvaliteter). Elektrisk resistivitet er fra 29 til 36 ohm-in. x10-5.
Termisk ledningsevne er 179 W/(mK) ved stuetemperatur og 154 W/(mK) ved 2315 grader Celsius (G-rensede kvaliteter). Maksimal kornstørrelse, bøjningsstyrke og termisk udvidelseskoefficient er også vigtige specifikationer.
Processen med grafitstænger
Kompressionsstøbning, isostatisk presning eller stavekstrudering er de tre mest almindelige måder at fremstille grafitstænger på. Mange af disse teknikker kan sammenlignes med dem, der bruges til at skabe grafitrør.
1. Kompressionsstøbning
Kompressionsstøbning er en formningsproces, hvor et stof blødgøres og derefter tvinges til at tage formen som den form, det hviler i. Til at begynde med forvarmes materialet, der skal støbes, inden det placeres i en åben, opvarmet form eller hul. Formen lukkes derefter fra toppen og presses af et propelement, når den bliver blød. Grafitstoffet udvider sig ud og tager formen som formen på grund af påvirkninger af tryk og varme. Det bliver opbevaret her, indtil det heler.
2. Formforvarmning
Formen skal først klargøres med typiske forberedelsestrin, herunder: rengøring af formen, påføring af et slipmiddel og opvarmning for at inducere ladningens viskositet, når den til sidst fyldes.
3. Opladningsforberedelse
Kompressionsstøbning udføres på en række forskellige materialer. Derfor kommer de i mange sammensætninger, størrelser, former, forhold og pakker. Forberedelse ændrer materialet fra leveringstilstand til en mere egnet til komprimering. Ladningsforberedelse inkluderer: udpakning, rengøring, skæring, dimensionering, vejning og opvarmning.
4. Ladning
Dette indebærer, at ladningen placeres på formens nederste del. På denne måde sikres det optimale kompressionsresultat. Ladningen påføres derefter støbeformen i det krævede mønster, afhængigt af støbeformens form, påkrævet tykkelse og andre overvejelser.
5. Stangkompression
For at sætte de to dele af formen så tæt sammen som muligt, skabes relativ bevægelse. Ladningen komprimeres, når delene bevæger sig tættere på hinanden. Kompression kan bruges til at tvinge ladningen til at fylde hele det planlagte volumen i formens hulrum. Det sikrer også den rette densitet af produktet og letter hærdningen.
6. Hærdning i støbeprocessen
Dette trin af støbeprocessen hjælper med at hærde den komprimerede ladning til det færdige produkt. For at muliggøre hærdning og hærdning kan det blot være nødvendigt at sænke temperaturen eller at bruge hærdemidler og katalysatorer. Kondenstype og tilsætningstype er nogle af hærdetyperne.
7. Formkøling
Køling sikrer, at formen har den perfekte temperatur til efterfølgende støbecyklusser. At sikre, at formen udvikler de foretrukne termiske og mekaniske egenskaber, er vigtigt for fjernelse og brug eller opbevaring.
8. Grafitudstødning
Ejektion er frigivelsen af grafitten efter hærdning. Automatisk udkastning bruger ofte et stempel, der bevæger sig fra formens underside, når udkastning er nødvendig, eller et separat system af sugere. Udstødning er ofte ledsaget af et slipmiddel og en belægning på formen for at forhindre produktet i at klæbe til formen og for at lette udkastningen.
9. Stangekstrudering
Stangekstrudering går ganske enkelt ind i standardekstruderingsstøbningsprocessen. Denne proces begynder med opsamling af grafitmateriale og eventuelle nødvendige tilsætninger i en tragt, hvor de opvarmes, indtil de er smeltet. Når bestanden er
smeltet (eller flydende), presses det gennem en rørformet matrice. Efter afkøling antager massen størrelsen og formen af formen. Det kan frigives fra formen som en fast form, når det er afkølet.
10. Varmekstruderingsproces
Dette er en varmbearbejdningsteknik, hvilket betyder, at den udføres over grafittens omkrystallisationstemperatur. Dette forhindrer grafitten i at størkne og gør det lettere at skubbe gennem matricen. Varmekstruderingsprocessen udføres generelt på vandrette tunge hydrauliske presser. Deres tryk ligger mellem 30 og 700 MPa (4,400 - 101,500 psi). Derfor er smøring påkrævet. Til ekstruderinger med lavere temperatur kan olie eller grafit anvendes, mens glaspulver kan bruges til ekstruderinger med højere temperatur.
11. Isostatisk presning
Isostatisk presning er en formningsmetode, der anvender tryk fra alle sider. Grafitstoffet anbringes i en højtryksbeholder for at arbejde. En inert gas, såsom argon, bruges til at sætte indeslutningsbeholderen under tryk. Når først grafitten er indenfor, opvarmes beholderen, hvilket øger trykket og får grafitten til at dannes på denne måde.
12. Varm isostatisk presning (HIP)
Det bruges ikke kun til pulverkonsolidering og to-trins arbejde med traditionel pulvermetallurgiformning og sintring afsluttes samtidigt, men også til eliminering af støbedefekter, diffusionsbinding af emnet og produktion af komplekse formdele. I varmt isostatisk tryk er argon, ammoniak og andre inerte gasser almindeligvis anvendt som trykoverførselsmediet, og pakken af komponenter er typisk lavet af metal eller glas. Driftstemperaturen er ofte 1000 til 2200 grader, og arbejdstrykket er ofte 100 til 200 MPa.
13. Kold isostatisk presning (CIP)
Kold isostatisk presning er fordelagtig til at skabe dele, hvor de oprindelige høje omkostninger ved at presse matricer ikke kan retfærdiggøres, eller der kræves ekstremt store eller komplekse presser. I kommerciel skala kan en lang række pulvere, herunder metaller, keramik, polymerer og kompositter, presses isostatisk. Komprimeringstrykket varierer fra mindre end 5,000 psi til mere end 100,000 psi (34.5 - 690 MPa). I enten en våd- eller tørposeproces komprimeres pulvere i elastomere forme.
Bearbejdning af grafit
Grafitbearbejdning er teknikken til at skære eller forme grafitmateriale, så det passer til en række applikationer og formål. Fordi grafit er næsten svært at skære og vil gøre de fleste metaller stumpe, er det vigtigt kun at bruge diamant- og karbidværktøjer. Men på grund af sin styrke giver grafit en masse fordele. Materialet er utroligt robust, vil ikke ruste eller bryde ned, og kan bruges som naturlig smøring til lejer og andre maskinkomponenter. Dette reducerer udgifterne til andre olier og smøremidler.
Processen med bearbejdning af grafit er identisk med bearbejdning af støbejern. Fine spåner, ofte kendt som spåner, udvindes som fint pulver. De anordninger, der anvendes i proceduren, griber ikke arbejdsemnet, men skærer det på en måde, der ligner sneplogning.
Trykstyrken af grafit er stærk, og den kan holdes på plads ved hjælp af klemkraft. Før du betjener emnet, er det vigtigt at beregne mængden af spændekraft, der kræves. Mængden af påkrævet spændekraft bestemmes ved at teste et emne til tærsklen for trykfejl.
Nogle metoder, der anvendes til bearbejdning af grafit, er specialiserede værktøjer. Den første ting at tænke på, når man planlægger at bearbejde grafit, er de værktøjer, der kan anvendes. Grafit er et slibende materiale, der vil slide nøgne metalliske værktøjer hårdt. Diamantkantede værktøjer foretrækkes, men wolframkarbidværktøjer kan også anvendes. Højhastighedsstål kan bruges, selvom det slides hurtigt, hvilket begrænser dets anvendelse. Afhugninger og udbrud opstår, når det forkerte værktøj, hastighed eller foder bruges.
Trin i fremstillingen af grafitstængerne


Cola -Koks er en komponent i olieraffinaderier, der skabes ved opvarmning af stenkul (600 til 1200 grader). Denne procedure udføres i en specielt bygget koksovn, som anvender forbrændingsgasser og har begrænset ilttilgængelighed. Dens brændværdi er højere end for traditionelt fossilt kul.
Pulverisering -Efter at råvarerne er blevet grundigt inspiceret, pulveriseres de til en bestemt kornstørrelse. Specifikke maskiner, der maler materialet, overfører det resulterende meget fine kulstøv til specielle poser, som derefter sorteres efter kornstørrelse.
Æltning -Efter at koksformalingsprocessen er færdig, blandes den med beg. Ved høje temperaturer kombineres råvarerne således, at kullet smelter og forenes med kokskornene.
Anden Pulverisering -Efter blandingen dannes der små kulkugler, som derefter skal males til meget fine korn.
Isostatisk presning -Presningsstadiet begynder, når de fine korn i den nødvendige størrelse er klar. Pulveret deponeres derefter i enorme forme med størrelser, der svarer til de endelige blokstørrelser. Det pulveriserede kul i formene udsættes for højt tryk (over 150 MPa), hvilket giver lige tryk og kraft til kornene, hvilket resulterer i symmetrisk opstilling og jævn fordeling. Denne proces gør det muligt at opnå identiske grafitegenskaber på tværs af hele formen.
Karbonisering -Det næste og mest tidskrævende trin (2 til 3 måneder) er bagning i ovnen. Materiale, der er blevet ensartet knust, placeres i enorme ovne, der når temperaturer på 1000 grader. Temperaturen i ovnen holdes konstant for at undgå fejl eller revner. Efter bagning har blokken nået den nødvendige hårdhed.
Pitch imprægnering -For at reducere porøsiteten kan blokken blive imprægneret med beg og brændt igen på dette trin af processen. En beg med en lavere viskositet end den beg, der bruges som bindemiddel, bruges typisk til imprægnering. For at udfylde eventuelle huller mere præcist kræves en lav viskositet.
Grafitisering -På dette tidspunkt er matrixen af carbonatomer nu ordnet, og processen med overgangen fra carbon til grafit er kendt som grafitisering. Grafitisering er processen med at opvarme de skabte blokke til omkring 3000 grader. Efter grafitisering forbedres den elektriske ledningsevne, tæthed, termisk ledningsevne og korrosionsbestandighed alle dramatisk, og det samme gør bearbejdningseffektiviteten.
Grafitmateriale -Det er afgørende at inspicere alle grafitparametre efter grafitisering, herunder kornstørrelse, bøjning, tæthed og kompressionsstyrke.
Bearbejdning -Når materialet er blevet grundigt forberedt og undersøgt, kan det fremstilles til grafitstænger.
Anvendelser af grafitstænger
Grafitstænger bruges ofte til fiberoptik og halvlederapplikationer, som begge kræver præcision og følsomhed. Mere populære anvendelser af grafitstænger er fiskestænger og små fiskestænger (da grafit er følsomt, holdbart og let).
Industrielle anvendelser omfatter varmebehandling
De bruges til at understøtte bjælker eller herdskinner for at muliggøre termisk ekspansion, fordi grafit kan modstå ekstreme temperaturer. Også som varme og smeltende metalrørestave, grafitelektrodecylinderstænger. Ved elektrolyse bruges grafitstænger, ligesom de mange delokaliserede elektroner tillader elektricitet at bevæge sig gennem grafit hurtigt.
Grafitstænger kan bruges til at forlænge en blæst
I hul i et rør, som afbrændingsanordning eller for at lave en fordybning i en glassidevæg. Grafitstave anvendes som moderatorer i atomreaktorer for at kontrollere reaktionshastigheden. Grafit muliggør fissionskædereaktion ved at bremse neutroner i en grafitreaktor. Et par stænger er indsat og absorberer flere neutroner, der bliver tilgængelige, så accelererer kædereaktionen. Effektniveauet i reaktoren begynder at stige.
Maskinbearbejdet grafit er almindeligvis lavet af en komposit eller blanding af grafit og kobber
Ren grafit med det ekstra kobber giver sine eftertragtede egenskaber med forhøjet styrke og sikret ledningsevne. Som det blev hentydet til, er grafitstænger ekstremt varmebestandige. For at definere og kvantificere "ekstrem" skal det bemærkes, at grafitstænger kan holde deres form, selv når de udsættes for "ekstreme" temperaturer såsom 5000 grader.
Grafitstænger bruges almindeligvis som elektroder i elektrolyseprocesser. Elektrolyse er en teknik, der bruger en elektrisk strøm til at drive en ikke-spontan kemisk reaktion. Elektroderne, som leder elektricitet til elektrolytopløsningen, spiller en afgørende rolle i denne proces. Grafitstænger foretrækkes af flere grunde:
● Ledningsevne:Grafit er en fremragende leder af elektricitet. Det tillader den elektriske strøm at strømme gennem elektrolytten, hvilket letter bevægelsen af ioner og forekomsten af elektrolyse.
● Kemisk stabilitet:Grafit er kemisk stabilt og reagerer ikke med mange stoffer. Dette er vigtigt, fordi elektroder ikke bør gennemgå kemiske reaktioner, der kan forstyrre den ønskede elektrolyseproces.
● Højt smeltepunkt:Grafit har et højt smeltepunkt, hvilket gør det velegnet til brug i højtemperaturelektrolyseprocesser.
● Mekanisk styrke:Grafit er mekanisk stærkt, hvilket giver holdbarhed og modstandsdygtighed over for slid under elektrolyse.
● Tilgængelighed:Grafit er let tilgængeligt og relativt billigt, hvilket gør det til et praktisk valg til elektroder i forskellige elektrolyseapplikationer.
Vores fabrik
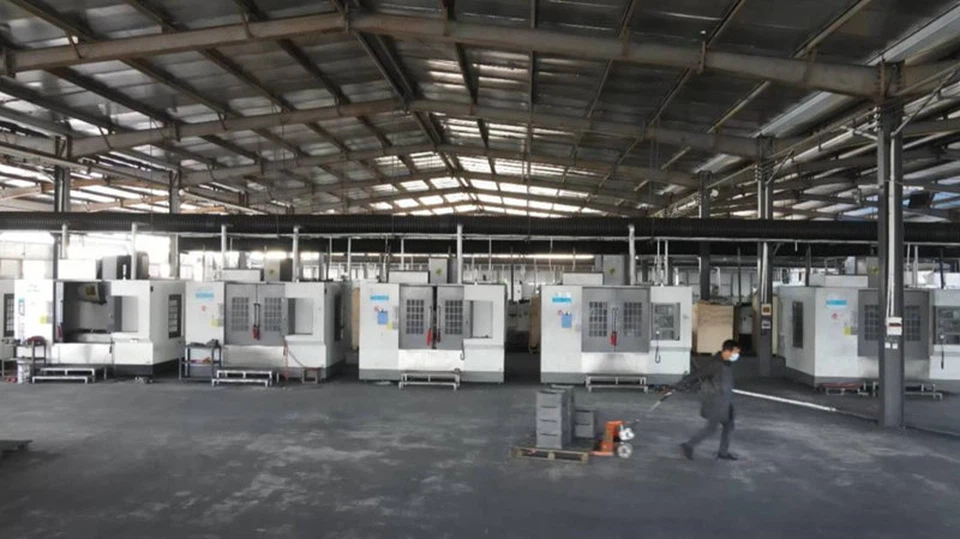
Henan Daking Import og Export Co., Ltd. (Henan Daking forkortet) er en af Kinas professionelle produktion, forskning og udvikling, salg af grafitstøbeproducenter. Virksomheden er forpligtet til at give kunderne højkvalitets grafitråmaterialer og præcisionsgrafitprodukter. De råmaterialer, der anvendes af vores virksomhed, såsom isostatisk presset grafit, støbt grafit og EDM-grafit, har karakteristika af høj styrke, god termisk stødbestandighed, høj temperaturbestandighed, korrosionsbestandighed og stærk oxidationsbestandighed.

Ofte stillede spørgsmål
Vi er professionelle producenter og leverandører af grafitstave i Kina, specialiseret i at levere tilpasset service af høj kvalitet. Vi byder dig varmt velkommen til at købe højkvalitets grafitstang lavet i Kina her fra vores fabrik.